


- Нержавеющие стали на Земле и в космосе: как всё начиналось
- Краткие новости: Адсорбционные установки MV&F для глубокой осушки азота // Мир газов №112, 2026
- Конкретная труба или о классификации трубопроводов // Мир газов №111, 2026
- Краткие новости: ООО "МВиФ" - лучшее предприятие малого и среднего бизнеса в сфере промышленного производства по итогам 2025 года // Мир газов №111, 2026
- Инженерная философия дожимающих компрессоров сверхвысокого давления Мир газов №110, 2026
- Краткие сообщения: Специалисты ООО «МВиФ» изготовили и подключили кислородный испаритель высокого давления на производственной площадке заказчика // Мир газов №109, 2026
- Полная труба или история о трубопроводах// Мир газов №109, 2026
- Криоадсорбционная очистка водорода и гелия. Чистота на молекулярном уровне// Мир газов №108, 2025
- Краткие сообщения: Криогенные атмосферные испарители компании МВиФ отправлены заказчику // Мир газов №108, 2025
- Баблеры — контейнеры для прекурсоров // Мир газов №107, 2025
- Краткие сообщения: Компания «Мониторинг Вентиль и Фитинг» отгрузила партию криогенных трубопроводов с экранно-вакуумной изоляцией (ЭВИ) // Мир газов №107, 2025
- Сателлитные посты для заправки автомобилей СПГ// Мир газов №106, 2025
- Краткие сообщения: Моноблоки MV&F для хранения и транспортировки водорода // Мир газов №106, 2025
- Нагреватель с функцией регулирования давления – незаменимый инструмент в пробоподготовке // Мир газов №105, 2025
- Краткие сообщения: Компания «МВиФ» разработала новую модель мобильных атмосферных испарителей // Мир газов №105, 2025
- Титан - металл космической эры // Мир газов №104, 2025
- Краткие сообщения: Рампы наполнительные MV&F для водорода высокого давления // Мир газов №104, 2025
- "Неслабый пол": женщины в науке // Мир газов №103, 2025
- Краткие сообщения: Специалисты компании МВиФ изготовили вакуумные передвижные посты // Мир газов №103, 2025
- Глубокий Холод и инновации. Трубопроводы и клапаны с экранно-вакуумной изоляцией // Мир газов №102, 2024
- Краткие сообщения: Специалисты компании «МВиФ» осуществили изготовление и монтаж оборудования газораспределительной системы мобильной аналитической лаборатории // Мир газов №102, 2025
- Кислород высокого давления. Оборудование для безопасной работы // Мир газов №101, 2024
- Краткие сообщения: Специалисты компании МВиФ провели монтаж криогенной емкости для жидкого азота // Мир газов №101, 2024
- Центробежные насосы для криогеники // Мир газов №100, 2024
- Краткие сообщения: Компания "Мониторинг Вентиль и Фитинг" разработала кислородный атмосферный испаритель высокого давления // Мир газов №100, 2025
- Создаем кристальную чистоту: фитинги и клапаны для чистых применений // Мир газов №99, 2024
- Краткие сообщения: Компания "Мониторинг Вентиль и Фитинг" собрала и отгрузила клиенту узел измерения расхода газовых потоков // Мир газов №98, 2024
- 300 лет научных достижений. Физика XX века // Мир газов №98, 2024
- 300 лет научных достижений. Как все начиналось? // Мир газов №97, 2024
- К вопросу о транспортировке и хранении водорода // Мир газов №97, 2024
- Краткие сообщения: на производстве «Мониторинг Вентиль и Фитинг» подготовили к отгрузке две системы отбора проб // Мир газов №97, 2025
- Испарители разные нужны, испарители всякие важны // Мир газов №96, 2023
- Фитинг как всеобщий объединитель // Мир газов №95, 2023
- Увеличение пропускной способности и диапазона регулирования проходного клапана // Трубопроводная арматура и оборудование, 2023
- Краткие сообщения: Компания "Мониторинг Вентиль и Фитинг" доставила на строительную площадку на берегу реки Волги уже пятый по счету сбросной испаритель СПГ // Мир газов №94, 2023
- Гибкость и прочность // Мир газов №94, 2023
- Расчёт пропускной способности шаровых кранов (eng) / AIP Conference Proceedings, том 2784, издание 1, 2023
- Краткие сообщения: Компания Мониторинг Вентиль и Фитинг ввела в эксплуатацию установку производства кислорода ОСЧ // Мир газов №93, 2023
- Четвертая промышленная революция. Интернет вещей // Мир газов №93, 2023
- 3He, 4He и "Звезда по имени Солнце"! // Мир газов №92, 2023
- Краткие сообщения: специалисты компании "МВиФ" отгрузили центробежную насосную установку // Мир газов №92, 2023
- Мониторинг расхода // Мир газов №91, 2023
- Краткие сообщения: Взрывозащищенные нагреватели-регуляторы MV&F для аналитических целей // Мир газов №91, 2025
- Фильтры. Практика применения // Мир газов №90, 2022
- С нами теплее // Мир газов, №89, 2022
- Дави на газ // GW №88, 2022
- Краткие сообщения: ООО «МВиФ» выполнило поставку атмосферных кислородных испарителей
28.10.2025
Баблеры — контейнеры для прекурсоров // Мир газов №107, 2025

Преку́рсор (лат. praecursor — предшественник) — вещество, участвующее в химической реакции, приводящей к образованию целевого вещества; исходные материалы для дальнейших этапов химического синтеза.
Микроэлектроника является одной из самых перспективных и быстроразвивающихся областей науки и техники. Она охватывает широкий спектр технологий, связанных с созданием и применением микросхем и других миниатюрных электронных устройств. Микроэлектроника включает в себя разработку и производство интегральных схем, датчиков, транзисторов и других элементов, используемых в различных электронных устройствах — от бытовой техники до сложных вычислительных систем. Основными задачами в этой области являются уменьшение размеров компонентов, повышение их производительности и снижение энергопотребления. Важным аспектом микроэлектроники является использование различных соединений и материалов, способствующих улучшению характеристик электронных компонентов. В этом контексте следует обратить внимание на такие соединения, как триметилалюминий (TMA), триметилгаллий (TMG), тетрахлорид германия (GeCl4), тетрахлорид кремния (SiCl4), трихлорсилан (HSiCl3), гексафторид вольфрама (WF6), диэтилцинк (DEZ), тетрахлорид титана (TiCl4), которые играют ключевую роль в органическом синтезе, металлургии, производстве полупроводниковых материалов и оптического волокна.
Триметилалюминий Al(CH3)3 и триметилгаллий Ga(CH3)3 — металлоорганические бесцветные жидкости, самовоспламеняющиеся на воздухе. Используются в микроэлектронике в качестве ключевых прекурсоров для получения тонких пленок диэлектрика — оксида алюминия (Al2O3), а также полупроводников — арсенида алюминия (AlAs) и арсенида галлия (GaAs). Для осаждения тонких пленок применяют как метод металлоорганического химического парофазного осаждения (MOCVD), так и его разновидность — метод металлоорганической парофазной эпитаксии (MOVPE). Первый отличается высокой производительностью и используется там, где кристаллографические характеристики большого значения не имеют, например, для оптоволокна. Второй метод позволяет с очень высокой точностью выращивать на базе арсенида галлия, нитрида галлия, а также твердых растворов на их основе высокоупорядоченные кристаллические структуры, где различные по составу слои растут, воспроизводя атомную структуру подложки. Такие эпитаксиальные гетероструктуры необходимы для производства приборов твердотельной электроники. К ним можно отнести источники и приемники излучения в линиях волоконно-оптической связи, а также лазеры телекоммуникационного диапазона, фотоприемники инфракрасного диапазона, фотоэлектрические преобразователи солнечной энергии, светодиоды, транзисторы и монолитные микроволновые интегральные схемы (МИС), работающие на сверхвысоких частотах.
Гексафторид вольфрама (WF6) в основном применяется для получения тонких вольфрамовых покрытий на полупроводниках и в других отраслях, а также для производства порошкообразного вольфрама и разделения изотопов вольфрама. Он используется в технологии химического осаждения из газовой фазы (CVD) для создания прочных и термостабильных слоев. Гексафторид вольфрама — чрезвычайно агрессивное соединение, поражающее любые ткани. Он образует опасную смесь с водой и является сильнейшим неорганическим ядом. Поэтому производство, хранение и транспортировка этого газообразного вещества строго регламентируются на всех этапах обращения с ним. Из-за своей высокой плотности гексафторид вольфрама известен как самый тяжелый газ при комнатной температуре.
Тетрахлорид германия — бесцветная жидкость, являющаяся промежуточным продуктом при производстве германия. В последнее время использование GeCl4 значительно возросло благодаря применению его в качестве прекурсора при производстве оптического волокна.
Тетрахлорид кремния и трихлорсилан — это бесцветные, токсичные, дымящиеся на влажном воздухе жидкости, используемые в производстве сверхчистого монокристаллического и поликристаллического кремния. Эти соединения необходимы при производстве оптического волокна для электроники и оптики, а также для получения кремнийорганических соединений и высокодисперсного аэрогеля диоксида кремния, который в настоящее время широко применяется в криогенике и теплотехнике как высокоэффективная и негорючая теплоизоляция.

Диэтилцинк Zn(C2H5)2 — металлоорганическое соединение цинка, широко используемое в химической промышленности, — бесцветная жидкость с характерным запахом, которая активно реагирует с водой и кислородом. Диэтилцинк применяется в качестве прекурсора для синтеза коллоидных наночастиц на основе меди и цинка и в качестве катализатора, нанесенного на подложку из силикагеля методом атомно-слоевого осаждения (ALD). Благодаря своим уникальным свойствам диэтилцинк находит применение в органическом синтезе и производстве полупроводниковых материалов.
Тетрахлорид титана — неорганическое соединение титана с хлором — прозрачная бесцветная токсичная и коррозионная жидкость с резким запахом. Применяется в различных отраслях промышленности, в научных исследованиях и медицине, при производстве диоксида титана высокой чистоты, титановой губки по методу Кролла. Тетрахлорид титана — необходимый реагент в процессе осаждения из газовой фазы (CVD) тонких пленок оксидов титана, которые обеспечивают антибликовые, защитные, а также фотокаталитические свойства оптических материалов и покрытий.
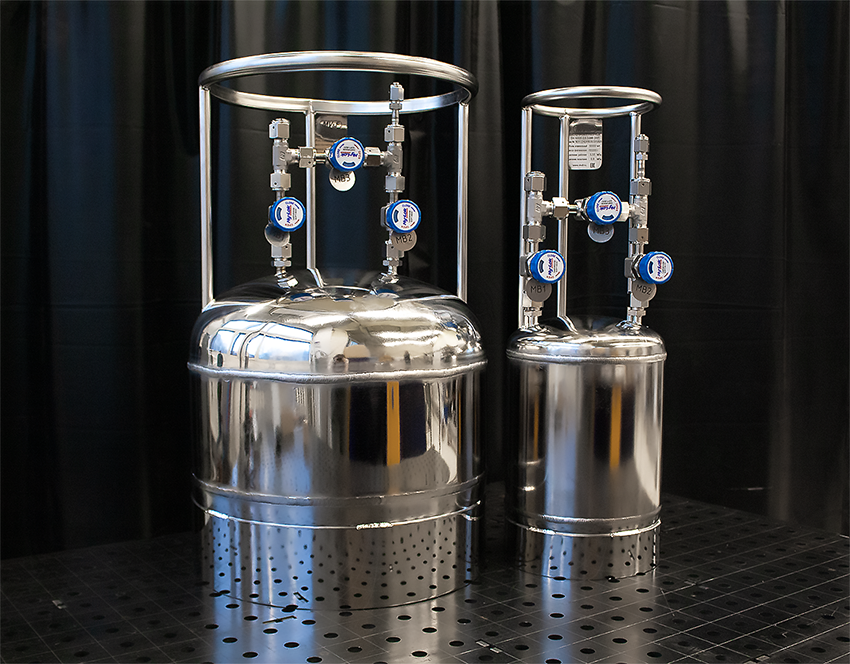
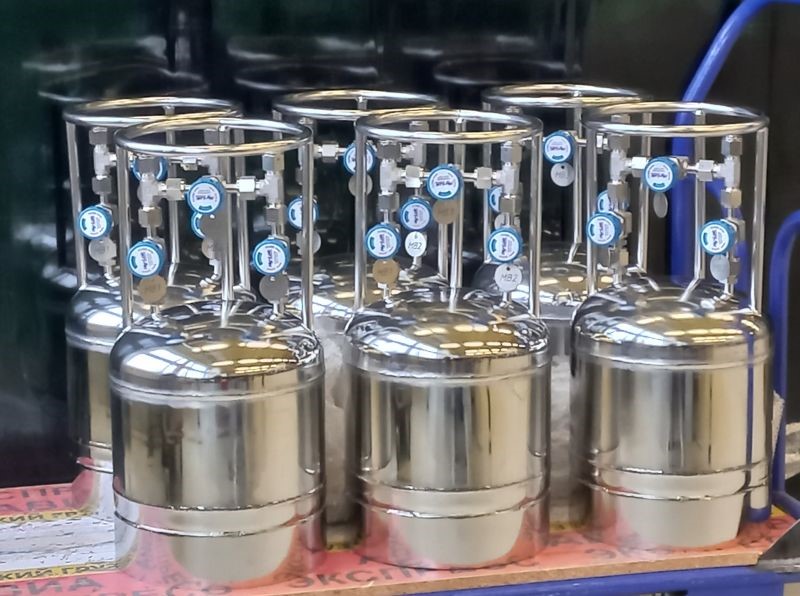
Специальные сосуды для наработки, транспортировки, хранения и применения таких опасных и сложных в работе веществ еще называют баблерами или барботерами, так как они обычно оснащаются погружной сифонной трубкой, через которую сквозь слой жидкости подается газ-носитель. Это может быть водород, азот или инертные газы: гелий или аргон. Баблеры оснащаются чаще всего двумя или тремя герметичными мембранными или сильфонными клапанами и фитингами с соединениями типа VCR для надежного подключения к процессу. Третий байпасный клапан предназначен для предварительной продувки и вакуумирования всех соединительных трубопроводов. Контейнеры для прекурсоров (баблеры) всегда следует изготавливать из стали 316L, при этом критически важна высочайшая степень чистоты внутренних поверхностей. В большинстве производственных ситуаций предъявляются чрезвычайно высокие требования к уровню очистки прекурсоров, так как наличие вредных примесей на уровне даже одной миллиардной доли приводят к браку микроэлектронной продукции. Поэтому все внутренние поверхности изделий подвергаются тщательной очистке, обезжириванию, травлению и электрохимической полировке.
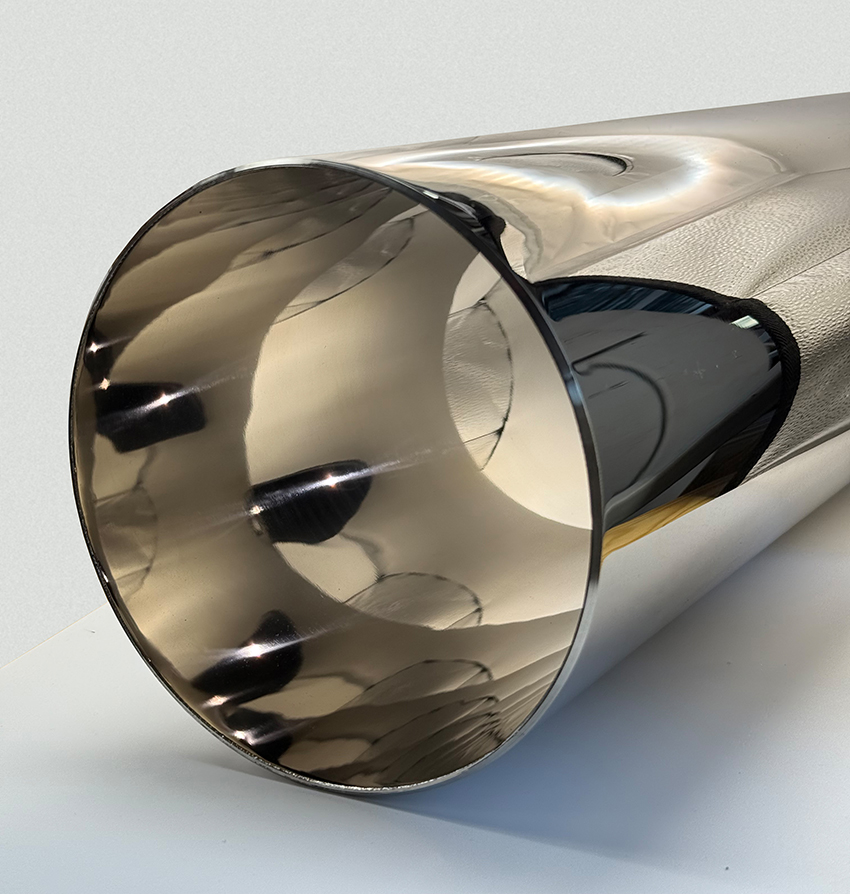
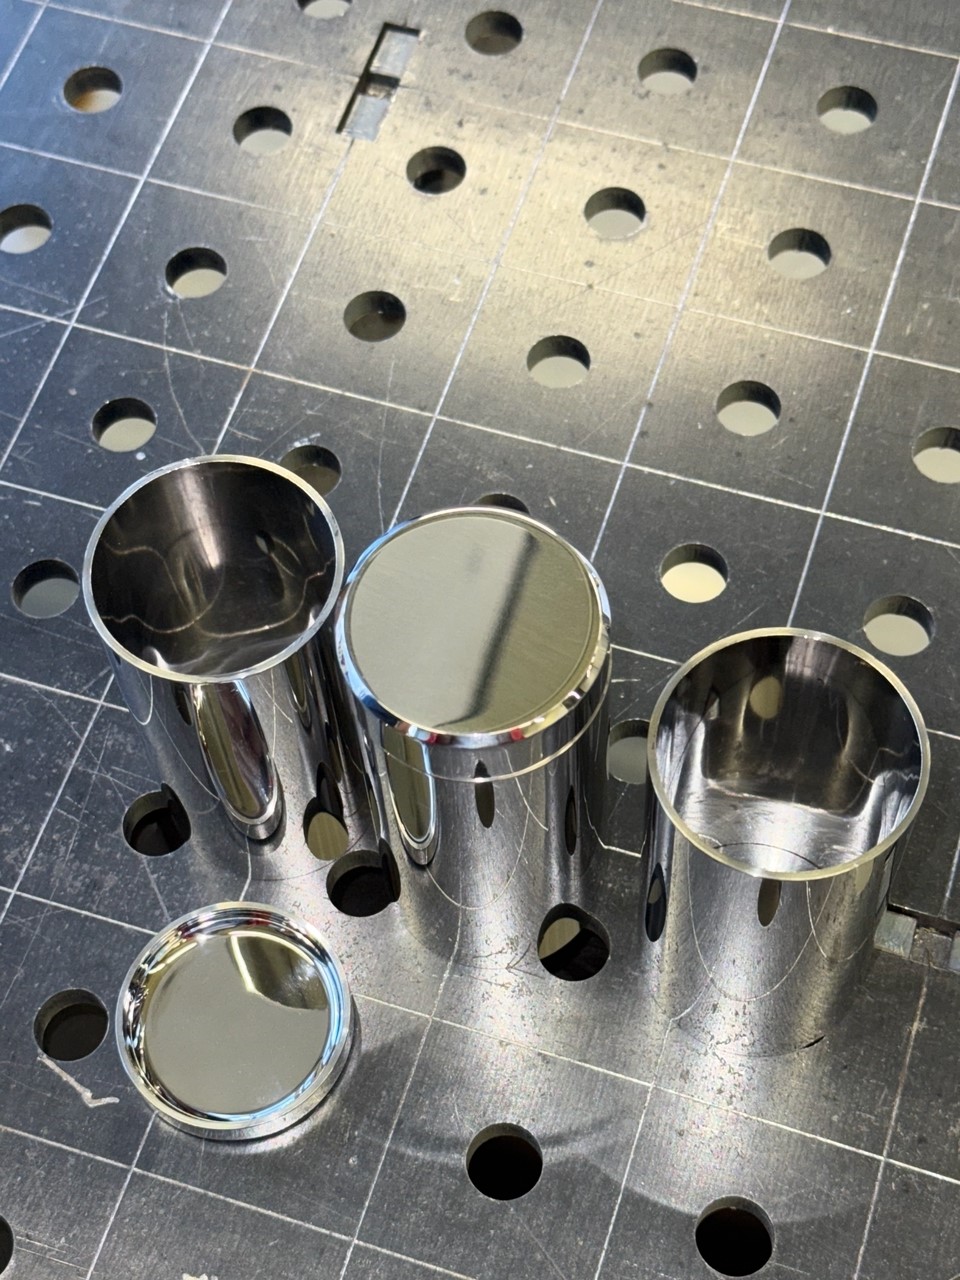
Главным показателем качества прекурсоров является отсутствие примесей, поэтому при работе с такими веществами требуется особое отношение к оборудованию. После выполнения электрохимической полировки внутренние поверхности сосудов становятся идеально гладкими, все выступы сглаживаются и металл приобретает минимальную шероховатость. Электрохимическое полирование делает внутреннюю поверхность изделия идеально гладкой и защищает от адсорбции на ней нежелательных примесей, прежде всего, влаги. Состоит сосуд из обечайки и двух донышек, подвергнутых предварительно электрохимическому полированию. Сборка осуществляется с помощью орбитальной сварки. Детали клапанов и фитингов, так же как и трубки, электрохимически полируют на заводах-изготовителях. В некоторых случаях, в дополнение к этой заводской полировке, внутренние и внешние поверхности баблеров защищают сульфинертным покрытием из аморфного кремния. (Рис.5).


Сварные швы контейнеров для прекурсоров подвергаются стопроцентному неразрушающему контролю. Перед тем, как отправить баблер покупателю, мы, в обязательном порядке, тщательно проверяем сосуд и испытываем его на герметичность с помощью гелиевого течеискателя. После проведения испытаний сосуды консервируются чистым сухим азотом, гелием или аргоном.
Качество контейнеров для прекурсоров зависит от множества уровней промежуточного контроля на каждом этапе производства. К этапам производства продукции ООО «МВиФ» относятся следующие мероприятия: 1. Заключение договора. 2. Проектирование. Согласование проектной документации с заказчиком. 3. Закупка материалов. 4. Входной контроль. 5. Непосредственно производство (заготовка, сварка, сборка, испытания, неразрушающий контроль, маркировка). 6. Подготовка сопроводительной документации. 7. Приемка. 8. Консервация. 9. Упаковка. 10. Отгрузка.
Данный алгоритм производства применим ко всем видам изделий ООО «МВиФ». Каждый его этап описан в соответствующих инструкциях и методиках, оформленных в рамках действующей в компании Системы менеджмента качества (СМК).
Рассмотрим подробнее несколько этапов применительно к изготовлению контейнеров для неорганических и элементоорганических соединений, к которым относятся также металлоорганические соединения.
Контейнеры производятся в соответствии с требованиями ГОСТ 34347 — 2017 «Сосуды и аппараты стальные сварные» и сертифицированы по Техническим регламентам Таможенного союза «О безопасности машин и оборудования» (ТР ТС 010/2011) № RU Д-RU.РА07.В.69828/23 и «О безопасности оборудования, работающего под избыточным давлением» (ТР ТС 032/2013) № RU С-RU.НВ54.В.05084/23.
Особенностями и техническими трудностями изготовления таких контейнеров являются повышенные, по сравнению с общепромышленным исполнением, требования к качеству сварных соединений, герметичности, а также к чистоте и шероховатости внутренней поверхности. Необходимые заказчику параметры контейнера, включая состояние внутренней поверхности, обсуждаются и утверждаются на этапе проектирования. В зависимости от требований технического задания определяется объем выполняемых производственных операций и контроля. В техническом задании должна содержаться информация о номинальном объеме, рабочем давлении, количестве и типе вентилей (мембранный, игольчатый), необходимости в электрохимической полировке (ЭХП) и/или сульфинертном покрытии.
На этапе входного контроля идентифицируются и верифицируются основные и сварочные материалы, комплектующие и полуфабрикаты. В обязательном порядке проверяется сопроводительная техническая документация и наличие сертификатов качества.
Сотрудники отдела качества на каждой стадии производства проводят поэтапный контроль. Так, на заготовительном этапе проверяется на соответствие требованиям стандартов и проектной документации:
- состояние и качество сборочных единиц и деталей;
- качество подготовки кромок и сборки под сварку;
- параметры шероховатости поверхностей.
Для измерений параметров шероховатости поверхностей деталей в процессе производства, а также после ЭХП мы применяем профилометры TR110 и TIME3220. Данные приборы сертифицированы Госстандартом РФ и внесены в Государственный реестр средств измерений, регистрационный номер 58865-14. Шероховатость внутренних поверхностей баблеров после электрохимической полировки не должна превышать Ra 0,2. При этом в особо ответственных случаях удается достигать уровня шероховатости Ra 0,1 и даже Rа 0,05. Это означает, что среднее отклонение высоты неровностей от номинальной поверхности не превышает 0,1 или 0,05 микрона. Мы располагаем всеми необходимыми приборами для контроля шероховатости поверхностей на всех этапах производства заготовок и деталей баблеров, поэтому нам удается достичь чистоты поверхностей контейнеров такого уровня, который необходим для производства компонентов микроэлектроники высочайшего качества.
 |
 |
Этап сварки является наиболее ответственным при производстве. Компетенция сотрудников компании ООО «МВиФ», в совокупности с многолетним опытом, позволяет выполнять задачи любой сложности с высоким качеством.
Качество сварных соединений обеспечивается, в том числе, подтвержденной аттестацией НАКС по трем разделам: сварщики, сварочное оборудование и технология сварки. Кроме того, на этапе закупки, подбираются аттестованные сварочные материалы, на входном контроле проверяется указанный факт аттестации, а во время сварки контролируется соблюдение технологического процесса.
В первую очередь сварные соединения подвергаются визуальному и измерительному контролю (ВИК). Сотрудники отдела качества ООО МВиФ» имеют удостоверения II уровня квалификации в соответствии со СДАНК-02-2020 «Правила аттестации персонала в области неразрушающего контроля» на право документально подтверждать качество сварных соединений для объектов контроля, эксплуатирующих оборудование, работающее под избыточным давлением, системы газоснабжения (газораспределения), оборудование нефтяной и газовой промышленности, оборудование металлургической промышленности, оборудование взрывопожароопасных и химически опасных производств.
В сварных соединениях не допускаются трещины всех видов и направлений, свищи, подрезы; наплывы, прожоги и незаплавленные кратеры, смещение и совместный увод кромок свариваемых элементов свыше норм. Размеры дефектов не должны превышать допустимых размеров для сварных соединений соответствующих групп сосудов и аппаратов в соответствии с ГОСТ 34347— 2017.
Дополнительно к ВИК используются другие методы неразрушающего контроля сварных соединений: стилоскопирование и радиографический контроль. Стилоскопирование проводится для подтверждения марки используемых присадочных материалов путем определения в металле шва хрома, молибдена, ванадия, ниобия, никеля.
С помощью радиографического контроля, который проводиться в соответствии с ГОСТ 7512-82, можно выявить внутренние дефекты сварных соединений, такие как трещины, непровары, поры, шлаковые, вольфрамовые, окисные и других включения или подтвердить их отсутствие.
После положительных результатов проведенного неразрушающего контроля и выполнения электрохимической полировки заготовок производится окончательная сборка контейнера. Готовое изделие в соответствии с Программой и методикой приемо-сдаточных испытаний подвергается гидравлическим испытаниям на прочность, а также пневматическим испытаниям на плотность и герметичность.
Проводимые испытания учитывают требования нормативных документов: РД 24.200.11-90 «Правила и нормы безопасности при проведении гидравлических испытаний на прочность и герметичность», РД 26-12-29-88 «Правила проведения пневматических испытаний изделий на прочность и герметичность», РД 26-07-263-86 «Методические указания, типовая методика испытаний трубопроводной арматуры на прочность и плотность материала деталей и сварных швов». Данные документы регламентируют порядок действий при проведении гидравлических и пневматических испытаний на прочность, плотность и герметичность изделий, работающих под избыточным давлением, а также устанавливают правила и нормы безопасности.
К проведению испытаний допускаются лица не моложе 18 лет, имеющие необходимую теоретическую и практическую подготовку, прошедшие обучение для допуска к работе с оборудованием, работающим под избыточным давлением. Все инженерно-технические работники ознакомлены с Методикой гидравлических и пневматических испытаний и прошли проверку знаний, правил и инструкций по технике безопасности.
Применяемые при испытаниях стенды аттестованы в соответствии с ГОСТ Р 8.568-2017 «Государственная система обеспечения единства измерений. Аттестация испытательного оборудования. Основные положения» и имеют в своем составе поверенные средства измерения.
При пневматических и гидравлических испытаниях применяется компрессионный способ, относящийся к манометрическим методам, заключающийся в заполнении изделия газом (водой) под давлением и выдержке в течение определенного времени. О негерметичности судят по величине понижения давления в изделии.
При пневматических испытаниях применяются следующие способы:
- Компрессионный способ (пузырьковый метод). Изделие погружают в ванну с водой и заполняют его газом под рабочим давлением. О негерметичности судят по появлению пузырьков газа.
- Способ обмыливанием (пузырьковый метод). Изделие заполняют газом под давлением, контролируемые участки покрывают пенящейся массой. О негерметичности судят по появлению пузырьков газа в пенящейся массе.
- Способ щупа (масс-спектрометрический метод). Изделие заполняют под давлением гелием, после чего сканируют контролируемые участки гелиевым течеискателем. О негерметичности судят по показаниям течеискателя.
- Способ обдува (масс-спектрометрический метод). Преобразователь гелиевого течеискателя соединяют с испытуемым изделием, после чего изделие вакуумируют. Контролируемые участки обдувают струей гелия. О негерметичности судят по показаниям течеискателя.
По результатам всех испытаний и контроля выпускаются соответствующие акты, оригиналы которых прикладываются к эксплуатационной документации на контейнер.
Правила приемки. Каждое изделие проверяется на соответствие:- габаритных и присоединительных размеров:
- прочности и герметичности;
- примененных материалов материалам, предусмотренным в спецификации рабочей документации;
- качества сварных соединений;
- качества поверхности;
- качества покрытия;
- комплектности изделия;
- комплектности сопроводительной документации;
- маркировки;
- консервации;
- упаковки.
Качество продукции компании ООО «МВиФ» подтверждается высокими оценками по результатам периодических аудитов сторонними организациями и анализом состояния производства.
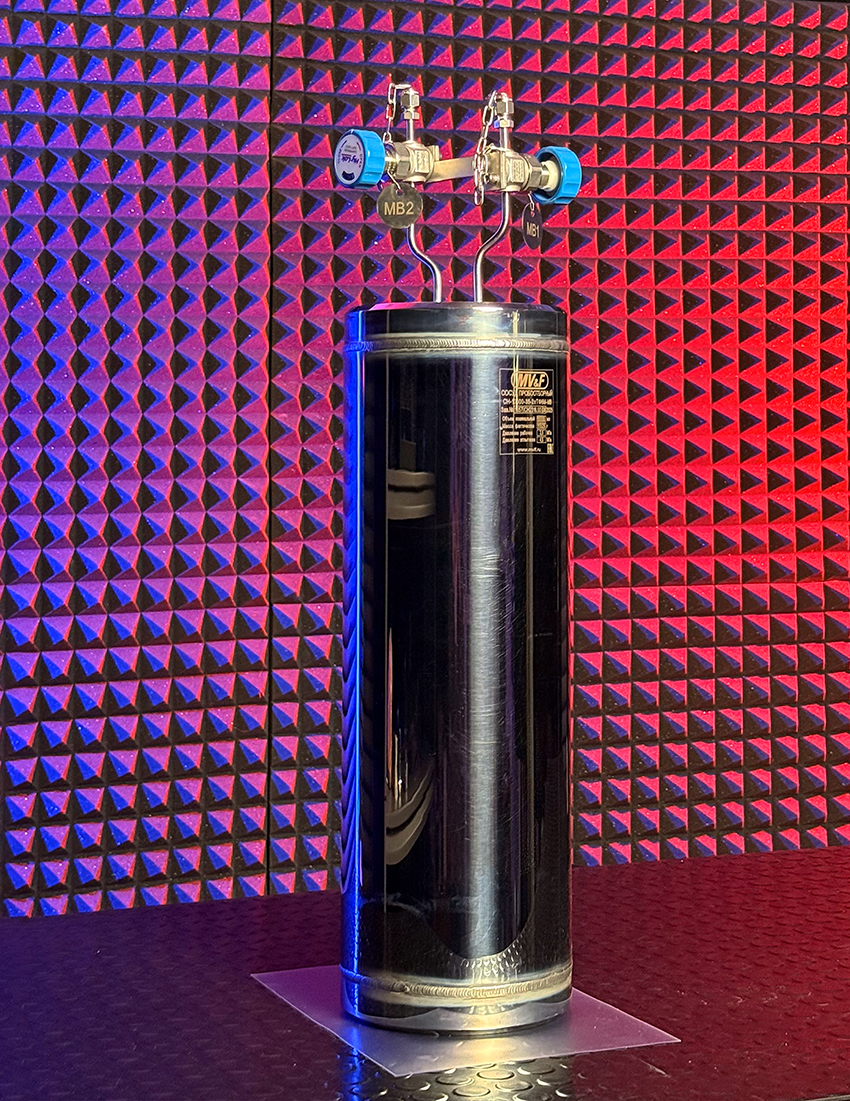
Для размещения заказов можно воспользоваться заказным кодом (рис. 10):
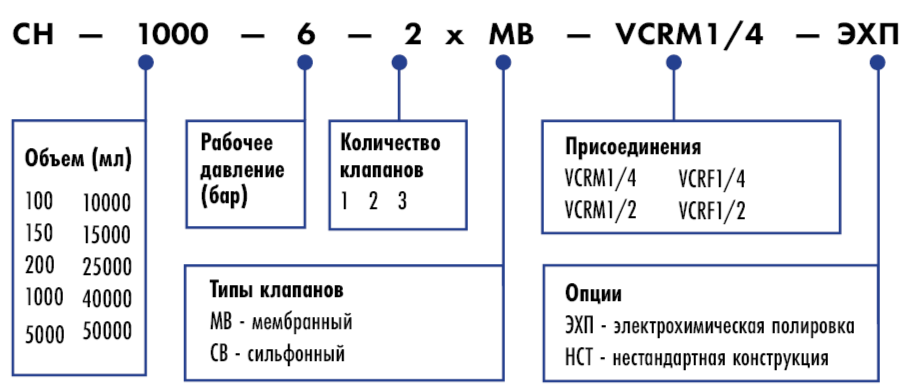 Рис. 10. Заказной код
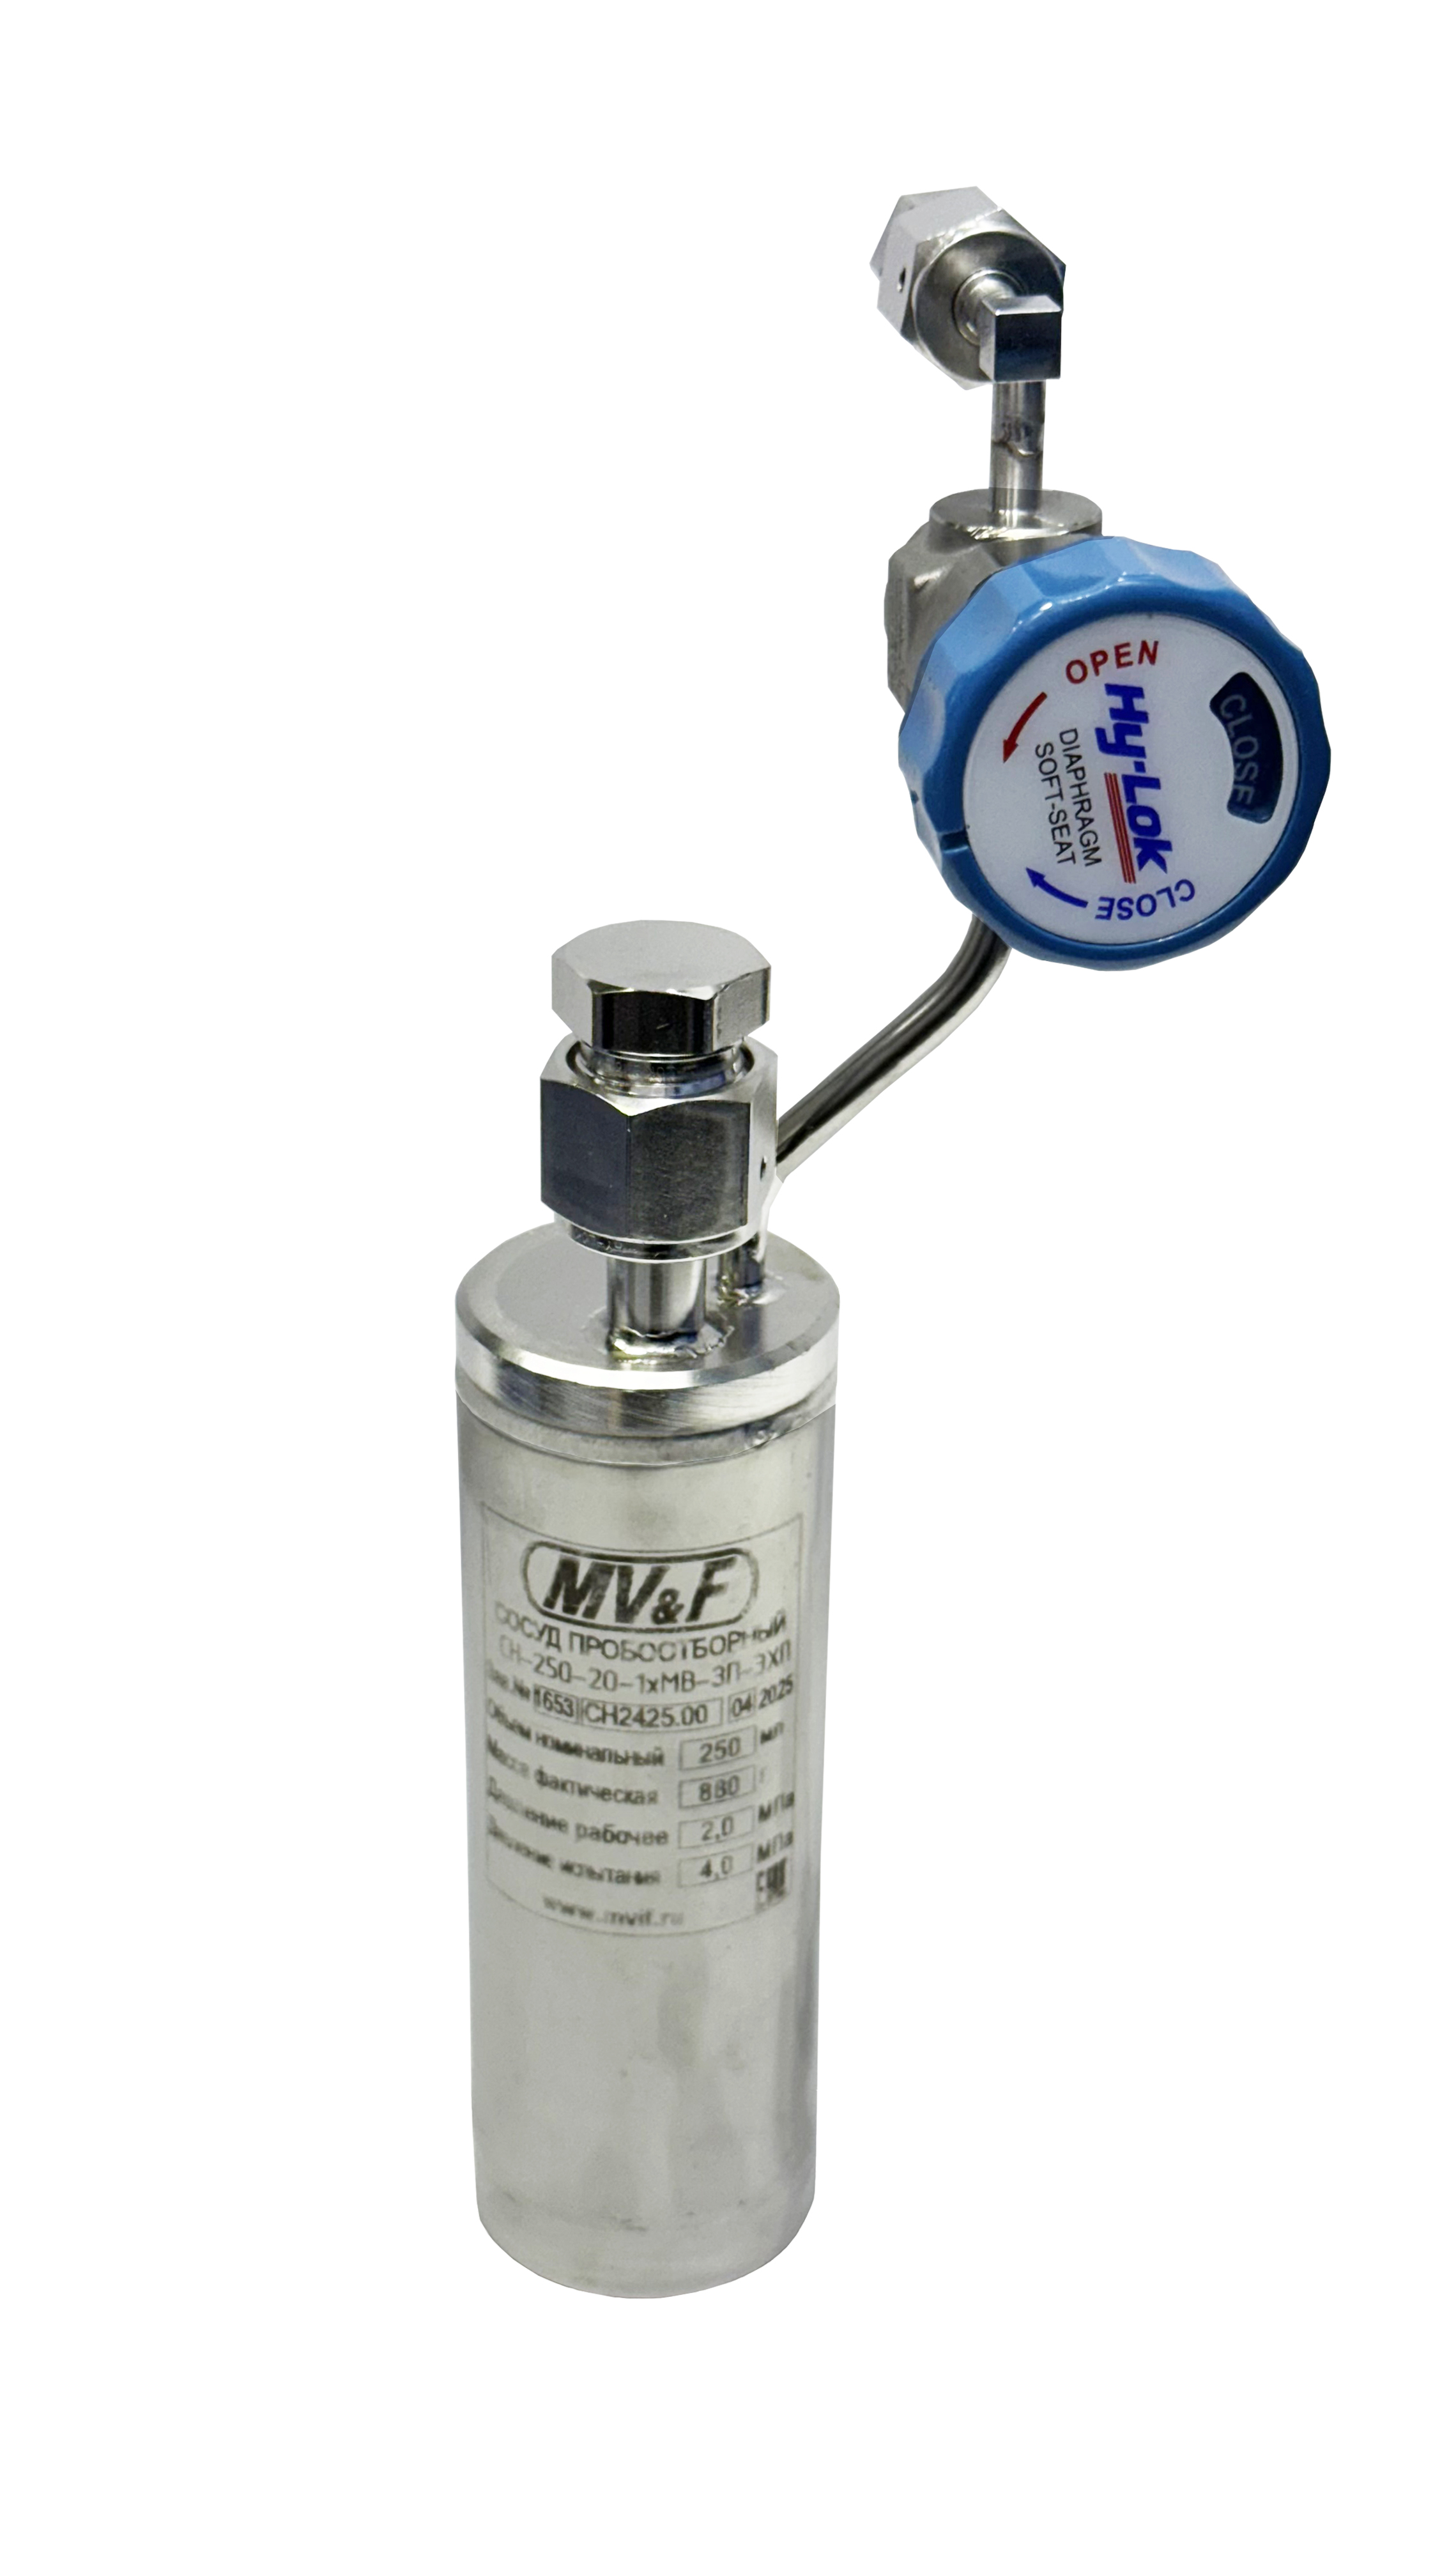
Помимо контейнеров для прекурсоров мы производим большой ассортимент ресиверов, пробоотборных сосудов и баллонов для стабильных изотопов (Рис. 11-13).
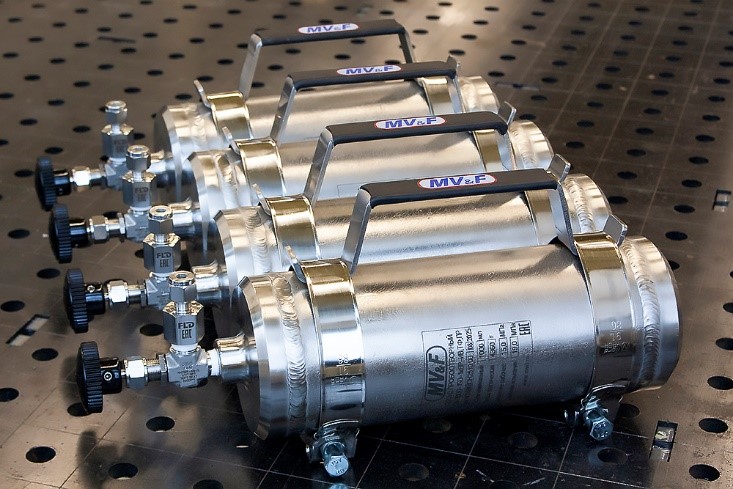 Рис. 11. Сосуды объемом 1000 мл с рабочим давлением 150 бар для хранения и транспортировки стабильного изотопа гелий-3
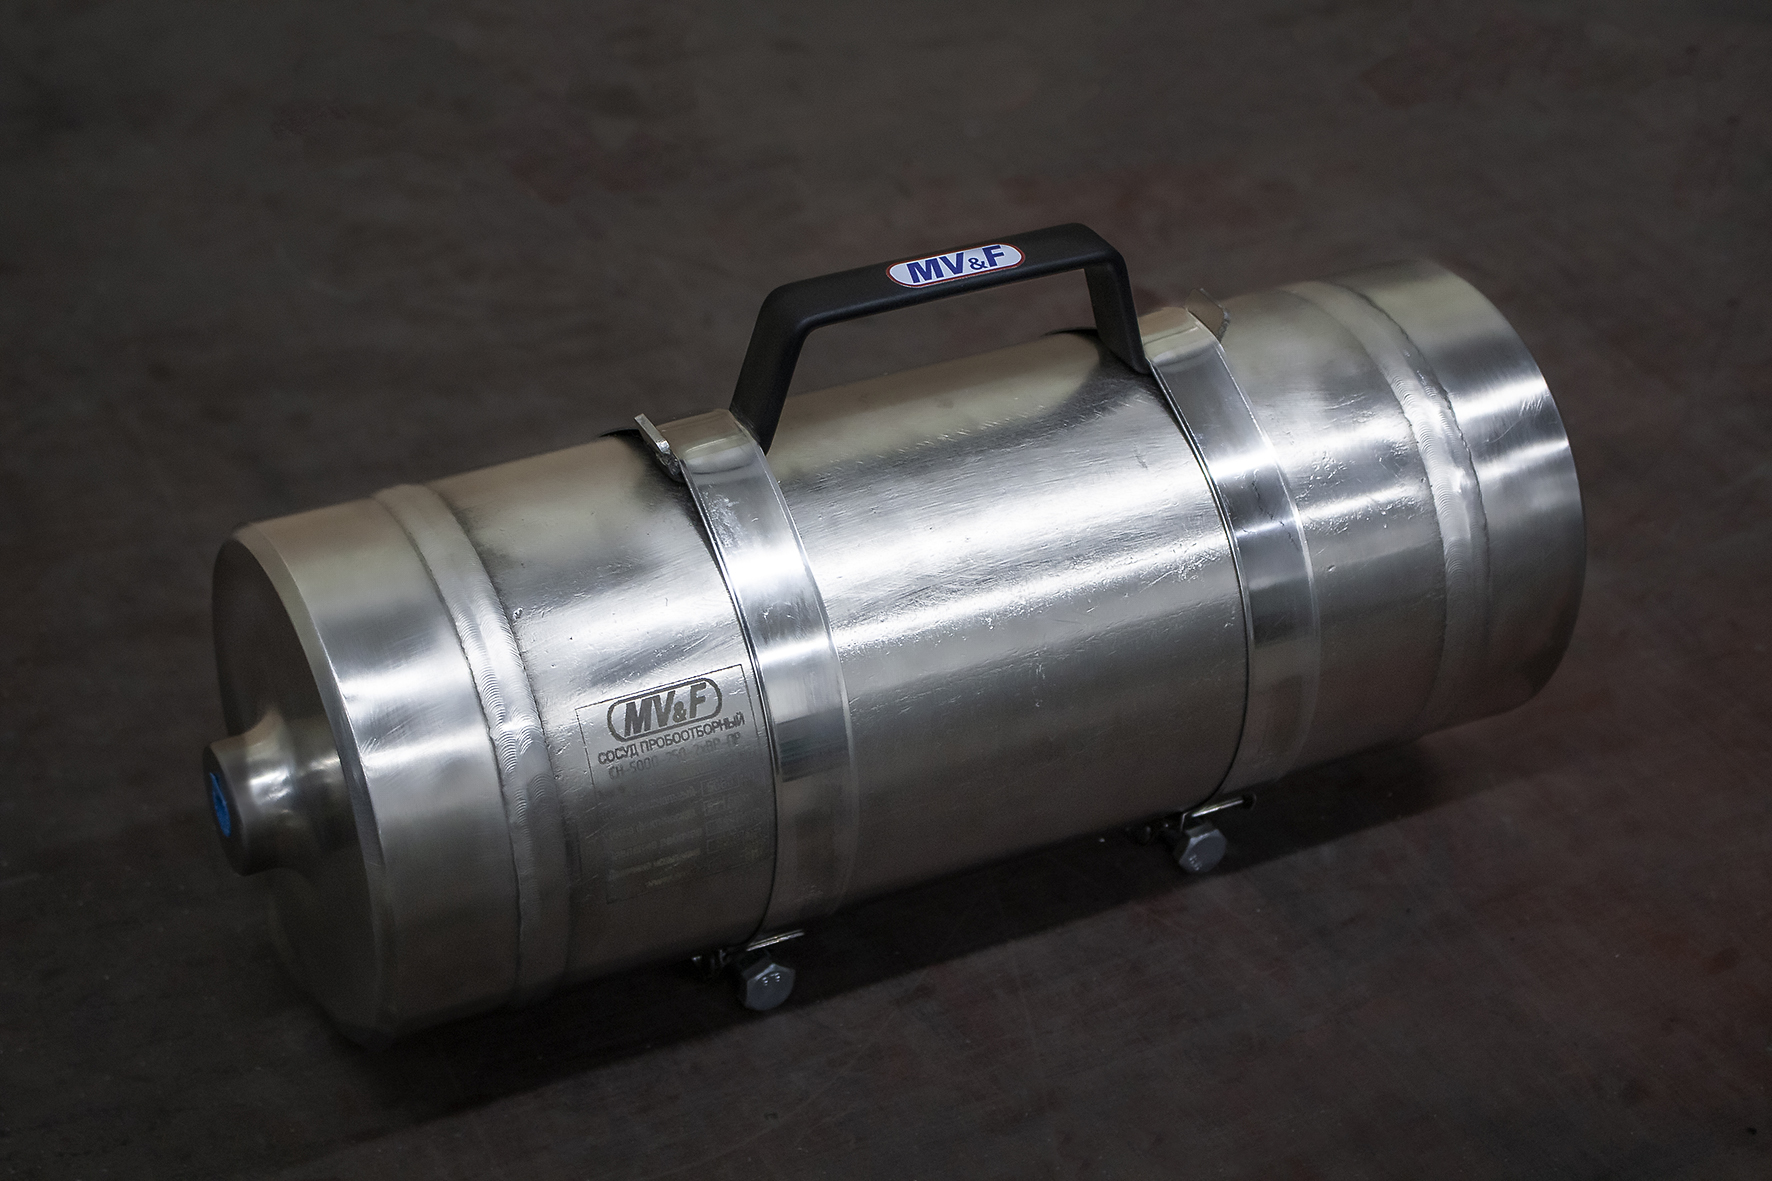 Рис. 12. Пробоотборный сосуд объемом 5000 мл с рабочим давлением 250 бар
 Рис. 13. Пробоотборные сосуды для природного газа объемом 300 мл с рабочим давлением 345 бар. Сульфинертное покрытие аморфным кремнием
Соблюдение рассмотренного алгоритма, в принципе подходящего для производства любого изделия в любой области промышленности, позволяет достичь высокого качества конечного продукта.
Подведем итог: работа с прекурсорами для микроэлектроники не оставляет места для ошибок. Качество баблера напрямую определяет безопасность персонала, сохранность дорогостоящих реагентов и, в конечном счете, успех всего технологического процесса. Мы понимаем это в полной мере. Именно поэтому наши баблеры — это не просто «емкости с рабочей средой». Это высокоточные инструменты, где каждая деталь — от марки стали и шероховатости поверхности до типа и конфигурации запорной арматуры — рассчитана на обеспечение абсолютной герметичности, сохранения чистоты продукта и надежности. Пора отказаться от компромиссов в качестве! Применяйте оборудование, которое гарантирует стабильность и результат. Обсудите вашу задачу с нашими инженерами, чтобы получить готовое решение, которое станет основой безопасной и эффективной работе с прекурсорами.
>>> АВТОР СТАТЬИ
Семыкин Александр,
начальник отдела качества
OOO «Мониторинг Вентиль и Фитинг» (MV&F)